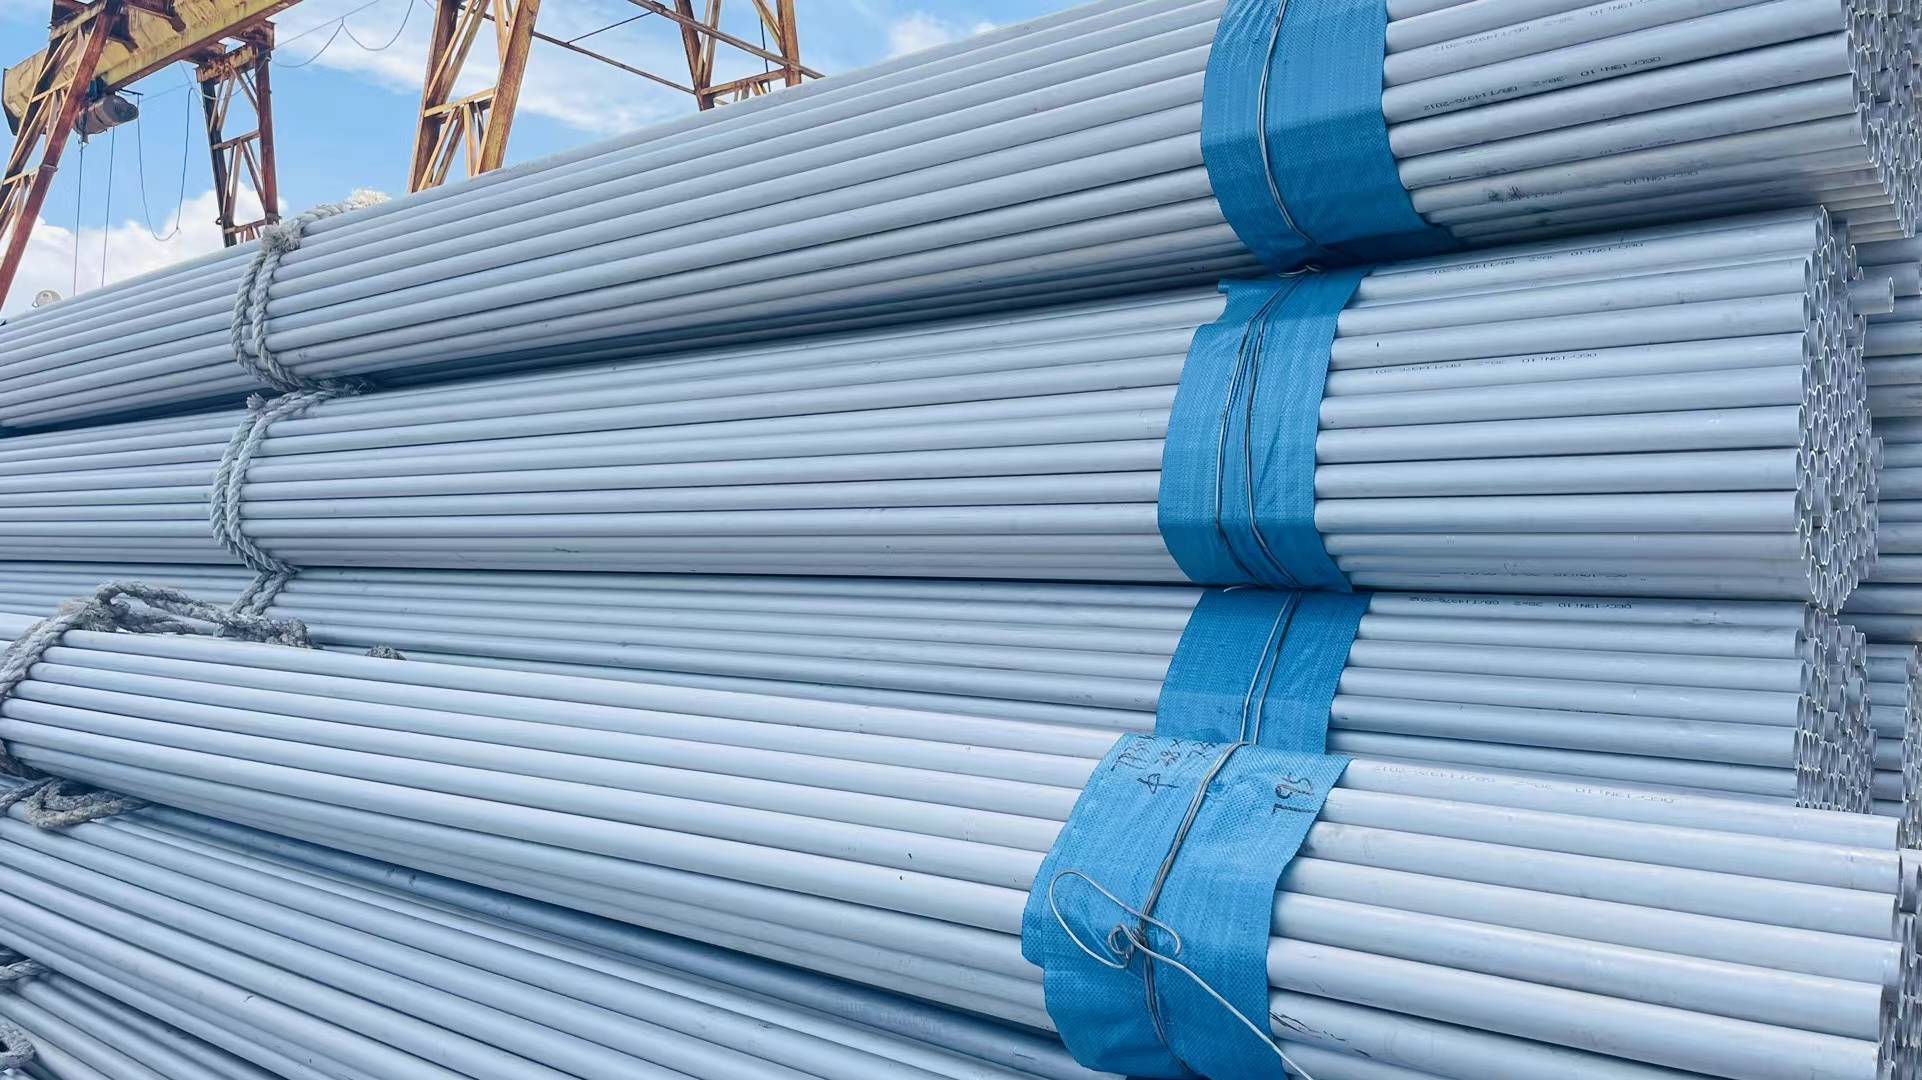
一、S30403不锈钢管概述
S30403(对应牌号022Cr19Ni10,即304L)是超低碳奥氏体不锈钢,因其碳含量不超过0.03%,在焊接及高温环境下具有优异的耐晶间腐蚀性能。S30403无缝钢管广泛用于石油化工、食品医药、造纸、能源等对耐蚀性要求较高的场合。与普通304相比,S30403在焊接后无需进行固溶处理即可保持良好的耐蚀性,这一特点使其成为焊接结构件的首选材料之一。
二、S30403无缝钢管的质量要求
S30403无缝钢管的质量控制涉及多个维度:
- 化学成分:碳含量≤0.03%,铬含量18.0%~20.0%,镍含量8.0%~12.0%,严格控制硫、磷等杂质元素。
- 力学性能:抗拉强度≥485MPa,屈服强度≥170MPa,延伸率≥40%,硬度适中,保证良好的加工成型性。
- 表面质量:内外表面不得有裂纹、折叠、结疤、轧折等缺陷,表面粗糙度应满足使用要求。
- 尺寸精度:外径、壁厚偏差需符合GB/T 14976、ASTM A269等标准要求。
- 耐腐蚀性能:需通过晶间腐蚀试验(如GB/T 4334),确保材料在腐蚀介质中的可靠性。
三、S30403无缝钢管的生产过程
S30403无缝钢管的制造主要包括以下工序:
- 管坯准备:选用合格的S30403不锈钢圆管坯,经检验化学成分和表面质量后下料。
- 穿孔:采用热穿孔工艺(如斜轧穿孔或挤压穿孔)将管坯加工成毛管,控制加热温度在1150~1250℃之间,避免过热或过烧。
- 轧制/拉拔:通过冷轧或冷拔工艺将毛管加工至目标尺寸,过程中需进行中间退火以消除加工硬化。
- 热处理:固溶处理温度控制在1010~1150℃,随后快速冷却,以获得均匀的奥氏体组织,保证耐蚀性能和力学性能。
- 矫直与精整:对热处理后的钢管进行矫直、切头切尾、表面处理(酸洗或抛光)等精整工序。
- 检验与试验:包括尺寸检查、表面检验、水压试验、无损检测(涡流或超声)、力学性能试验及晶间腐蚀试验等。
四、S30403不锈钢管的焊接要点
S30403超低碳特性使其焊接性能优良,但在焊接过程中仍需注意以下几点:
- 焊接方法选择:常用钨极氩弧焊(GTAW)、熔化极氩弧焊(GMAW)及等离子焊。氩弧焊适用于薄壁管,保护气体通常采用纯氩或氩氦混合气。
- 焊材匹配:选用与母材成分匹配的焊材,如ER308L焊丝,确保焊缝金属碳含量低、耐蚀性好。
- 焊接参数控制:采用小线能量、快速焊接,层间温度控制在150℃以下,避免焊接热输入过大导致敏化。
- 背面保护:管道内部应充氩保护,防止焊缝背面氧化,保证单面焊双面成型质量。
- 焊后处理:S30403焊后一般不需固溶处理,但对于苛刻腐蚀环境,可进行酸洗钝化以恢复表面钝化膜。
- 常见缺陷防控:注意防止热裂纹、气孔、未熔合等缺陷,焊前应彻底清理坡口及两侧油污、水分。
五、
S30403不锈钢无缝钢管凭借其优异的耐晶间腐蚀性能和良好的焊接适应性,在工业管道系统中占据重要地位。从管坯质量把控到成品检验,每一道工序都直接影响钢管的使用寿命与安全性。合理选择焊接工艺并严格执行过程控制,是发挥S30403材料性能优势的关键所在。